文章正文
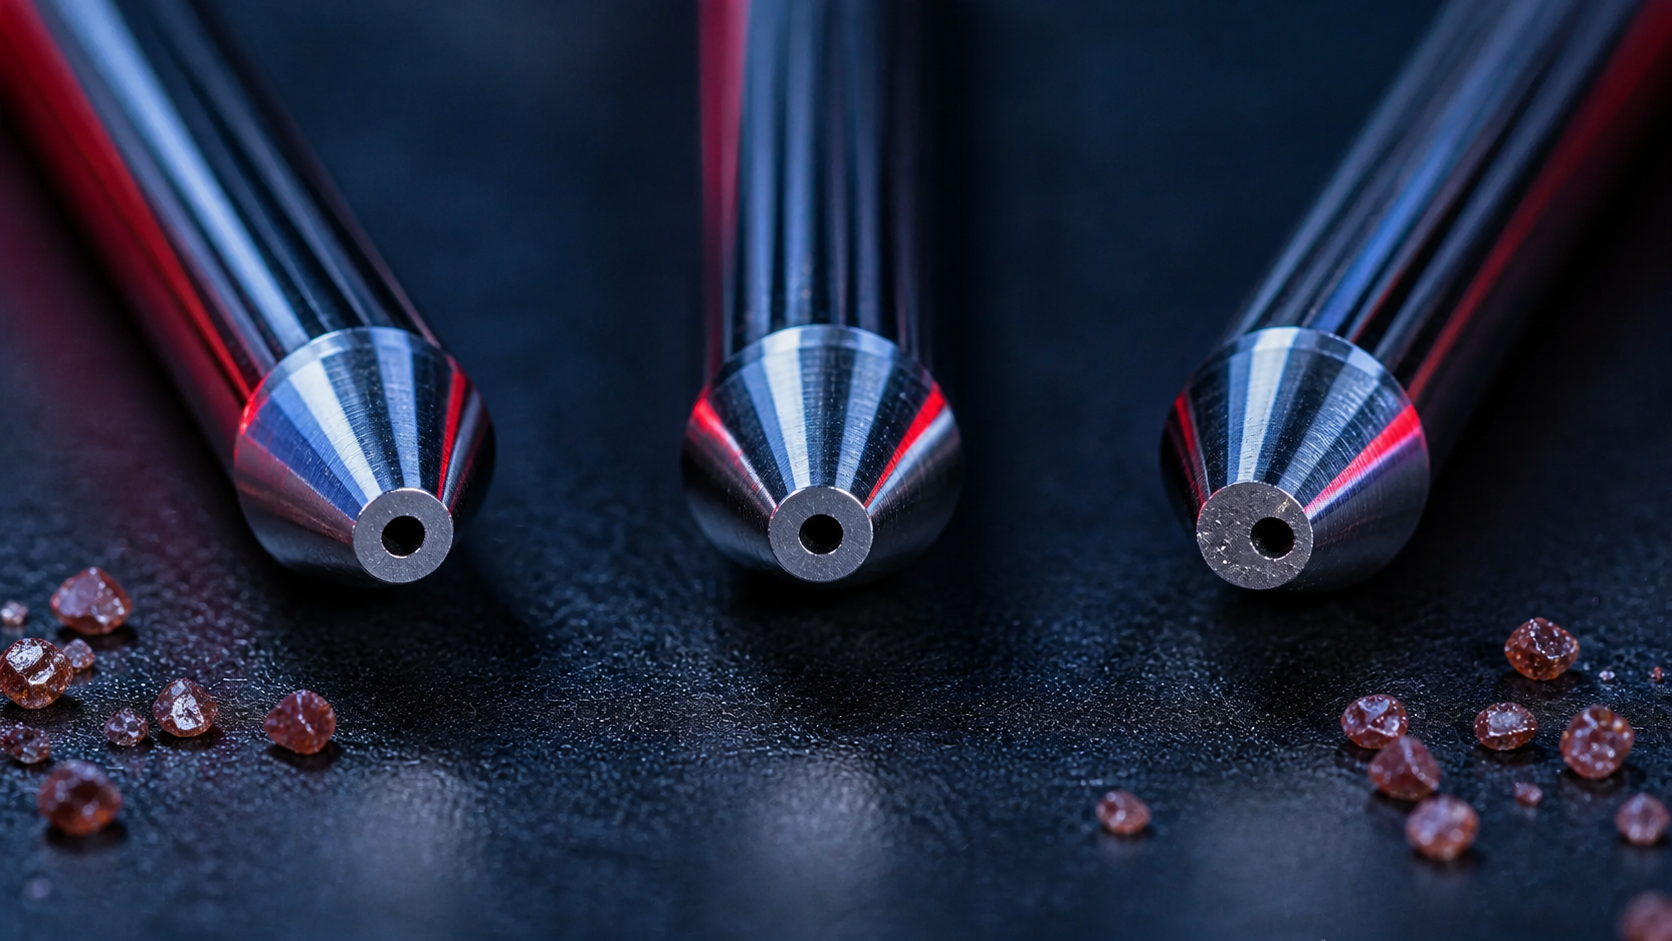
水刀砂管的工作环境本身就伴随高压水流和磨料冲刷,因此正常磨损无法完全避免。真正需要警惕的是“寿命突然缩短”“入口单侧磨损”“内孔很快失圆”或“同一批次表现差异很大”。这些现象通常说明系统中存在偏心、砂料、安装或参数问题。
排查时不要一上来就把原因归结为砂管材料。先观察磨损形态,再沿射流形成路径从上到下检查,更容易找到根因。
先看磨损发生在哪里
均匀磨损通常表现为内孔随使用时间逐渐扩大,切缝和锥度缓慢变化;偏磨则多表现为入口或内壁某一侧被明显冲刷,孔形不对称,寿命下降更快。
如果出口磨损较均匀但整体寿命偏短,应重点检查压力、砂量、砂料和材料;如果入口单侧损伤突出,应优先检查宝石喷嘴、混砂腔和砂管同轴度。
原因一:高压水射流没有居中
宝石喷嘴产生的纯水射流应尽量沿砂管中心进入。宝石喷嘴损伤、安装面污染、混砂腔磨损或砂管夹持不到位,都可能让射流偏向一侧。高能射流持续冲击局部内壁,会形成典型偏磨。
处理时应清洁安装面,检查宝石喷嘴孔口和混砂腔状态,确认砂管安装到底且夹持均匀。更换砂管后仍快速偏磨,说明上游部件可能没有排除问题。
原因二:砂料粒度、含水率或杂质异常
砂料不是越硬越好,也不是砂量越大切得越快。粒度过粗、含尘量高、受潮结块或混入异物,会增加砂路波动和局部冲击。砂料供应时断时续,也会破坏混合射流的稳定性。
- 使用与设备和孔径匹配的磨料目数
- 砂料保持干燥并密封储存
- 清理砂罐、筛网和输砂管中的残留与异物
- 更换砂料批次后重新确认砂量和切割参数
原因三:压力和砂量设置不合理
高压力、高砂量会提高系统负荷。若参数超过当前刀头、孔径和切割任务的合理范围,砂管内壁会承受更强冲蚀。压力波动、频繁启停或带砂穿孔,也可能增加瞬态冲击。
参数调整应以切割质量和效率为目标,不要只追求最大压力或最大供砂。优化时一次只改一个变量,并记录切割速度、表面质量与砂管寿命的变化。
原因四:安装污染或机械损伤
细小砂粒、金属屑或密封残留落在定位面上,都可能让砂管产生微小倾斜。安装时用力不均、夹持过紧或碰伤入口,也会影响射流状态。
更换前必须停机、卸压并遵守设备安全规程。清洁刀头和安装面,避免用硬物刮伤内孔,不要在高压状态下触碰或观察喷口。
原因五:砂管材料或批次一致性不足
碳化钨砂管的耐磨性来自完整的材料与制造体系。粉末杂质、孔隙、晶粒不均、烧结不足和内孔加工缺陷,都可能形成局部薄弱点。只有硬度而缺乏强度和组织稳定性,也可能在冲击工况中提前失效。
SwayHex 通过高纯度超精细碳化钨粉、脉冲通电加压烧结、精密加工以及材料和高压切割验证,控制致密度、晶粒和成品一致性。采购时应比较批次数据与真实工况,而不是仅凭单支偶然寿命判断。
延长砂管寿命的正确顺序
第一,建立正常寿命基线,记录每支砂管的有效小时和更换原因。第二,发现异常时保留旧件并拍摄入口、出口和内孔,便于对比。第三,按宝石喷嘴、同轴度、混砂腔、供砂、压力、安装和砂管本体的顺序排查。第四,在相同条件下复测。
如果不同品牌砂管都在相近时间出现同方向偏磨,优先检查设备;如果设备和参数稳定,而某批砂管一致偏短,则应联系供应商核对材料、尺寸和批次。找到磨损原因,比盲目频繁换管更能降低长期成本。