文章正文
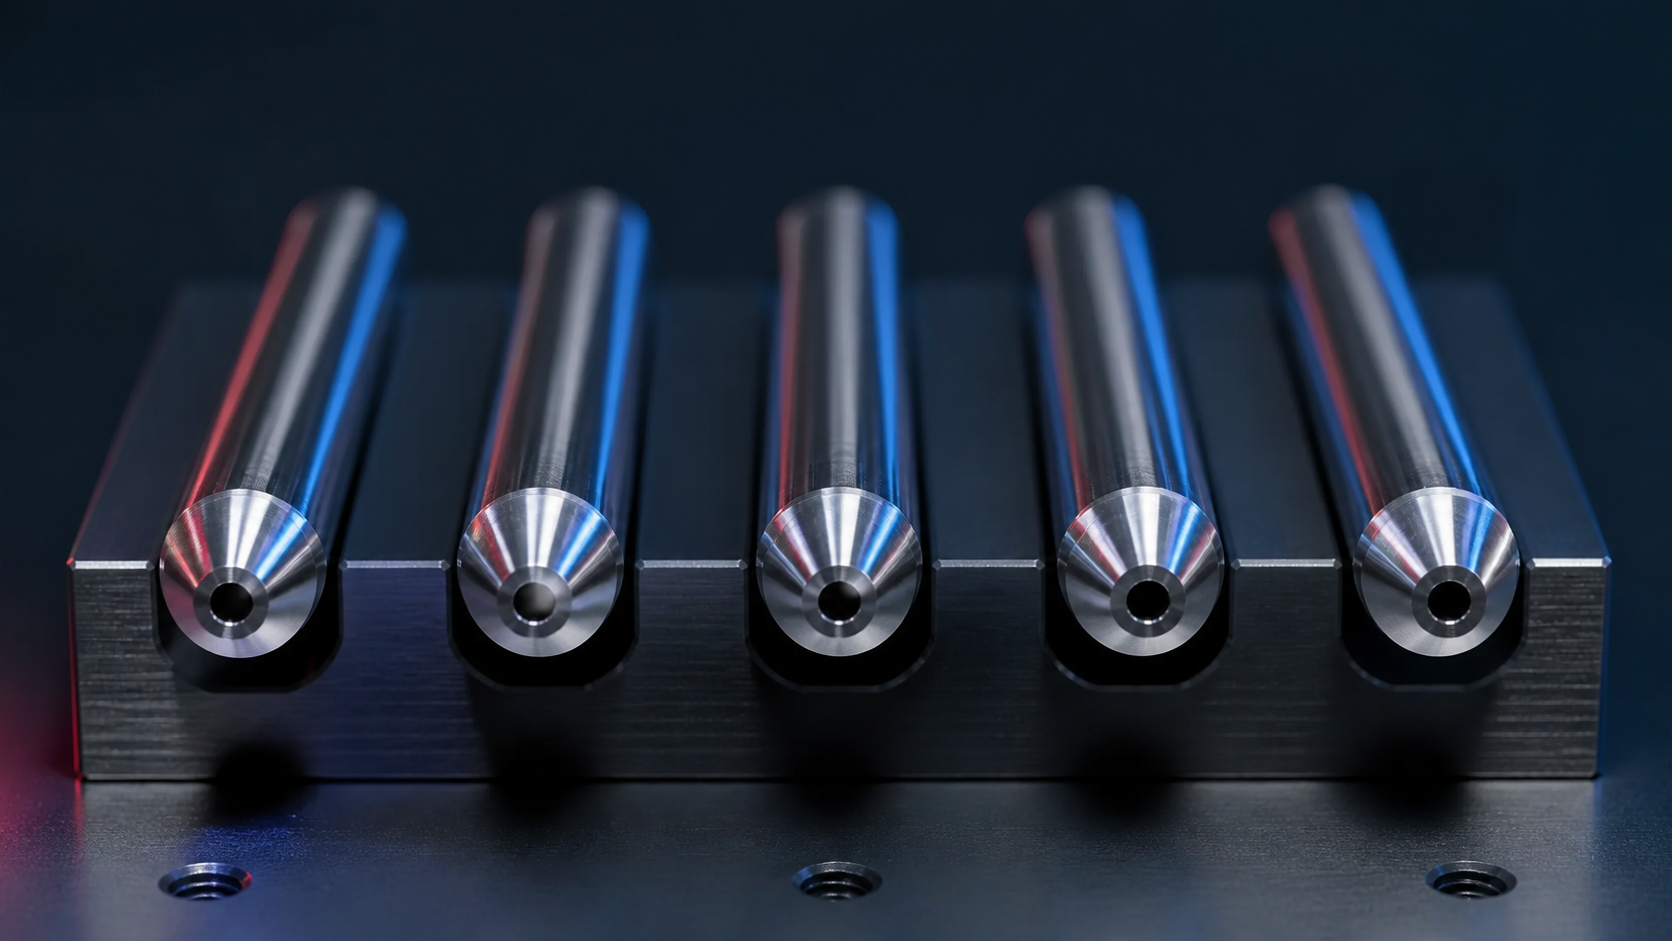
水刀砂管内径是决定混合射流几何和通过能力的重要参数,但它不能单独决定切割速度或质量。宝石喷嘴产生的水射流、工作压力、磨料目数、砂量、砂管长度以及切割材料,共同构成一个系统。只改变内径而不重新匹配其他参数,可能得不到预期效果。
选型的基本原则是:成熟设备优先沿用已经验证的原规格;确有窄切缝、提高通过能力或改善稳定性的需求时,再通过小范围对照试切调整。
较小内径可能带来什么变化
在系统匹配的前提下,较小内径通常有利于形成更集中的混合射流和较窄切缝,对精细轮廓、材料利用率或小型零件排版有价值。但孔径变小后,砂料通过空间也减小,对砂料粒度、含水率、异物和供砂波动更敏感。
如果宝石喷嘴与砂管不同轴,较小内径更容易受到偏心射流冲击;如果砂量过大或砂料过粗,堵塞风险也可能上升。因此,不能为了追求窄切缝无限减小孔径。
较大内径可能带来什么变化
较大内径通常具有更大的通过空间,对较高砂量或部分重载任务更宽容,也可能降低某些堵塞风险。但射流束变宽后,切缝可能增大,单位面积能量分布和材料利用率也会变化。
若仅把砂管换大而不调整水嘴、砂量、速度和补偿,切割表面与下缘拖尾未必改善,耗砂甚至可能增加。较大孔径不是“更耐磨”的同义词,实际寿命仍取决于材料、同轴度和工况。
内径如何影响切割速度
切割速度取决于水射流能量、磨料传递效率、材料种类和厚度。合适内径能让水与磨料稳定混合,保持射流集中,从而支持稳定速度。孔径过小造成供砂不畅或能量损失,速度反而下降;孔径过大造成射流分散,也可能需要降低速度才能维持质量。
因此,判断“更快”不能只看机器设定的进给值,还要看是否达到同等表面质量、锥度和完整切透要求。
内径如何影响切割质量
评估不同孔径时,至少观察五项:上表面切缝宽度、下表面切缝与锥度、切割面粗糙度、下缘拖尾和转角质量。精细轮廓还应观察小圆和尖角是否稳定。
同一孔径使用到后期,内孔磨损扩大,也会让切缝与补偿发生变化。程序补偿应建立在砂管实际状态上,而不是只依赖新管名义尺寸。
选择内径前需要确认的参数
- 设备品牌、刀头型号和宝石喷嘴规格
- 当前砂管内径、外径、长度和端部结构
- 工作压力、砂料目数与平均砂量
- 主要材料、厚度、目标切缝和质量等级
- 当前速度、寿命、堵塞或偏磨情况
- 是否允许同步调整程序补偿和工艺参数
正确的孔径对比测试
选择一类有代表性的材料和厚度,保持设备、压力、砂料批次和程序路径一致。每种内径至少完成足够长度的稳定切割,记录速度、切缝、锥度、粗糙度、砂耗和异常情况。不要在一次测试中同时更换宝石喷嘴、砂料和砂管,否则无法判断变化来自哪里。
什么时候不建议自行改孔径
设备仍在保修期、刀头结构资料不清、供砂系统不稳定、经常堵塞或已经存在偏磨时,应先解决原有问题。未经确认直接改变孔径,可能掩盖故障并增加调试成本。
SwayHex 可根据现用砂管、刀头和真实工况评估标准或非标尺寸。最可靠的内径不是目录里“看起来更强”的数字,而是与整套系统匹配、能持续输出合格切割质量的规格。