文章正文
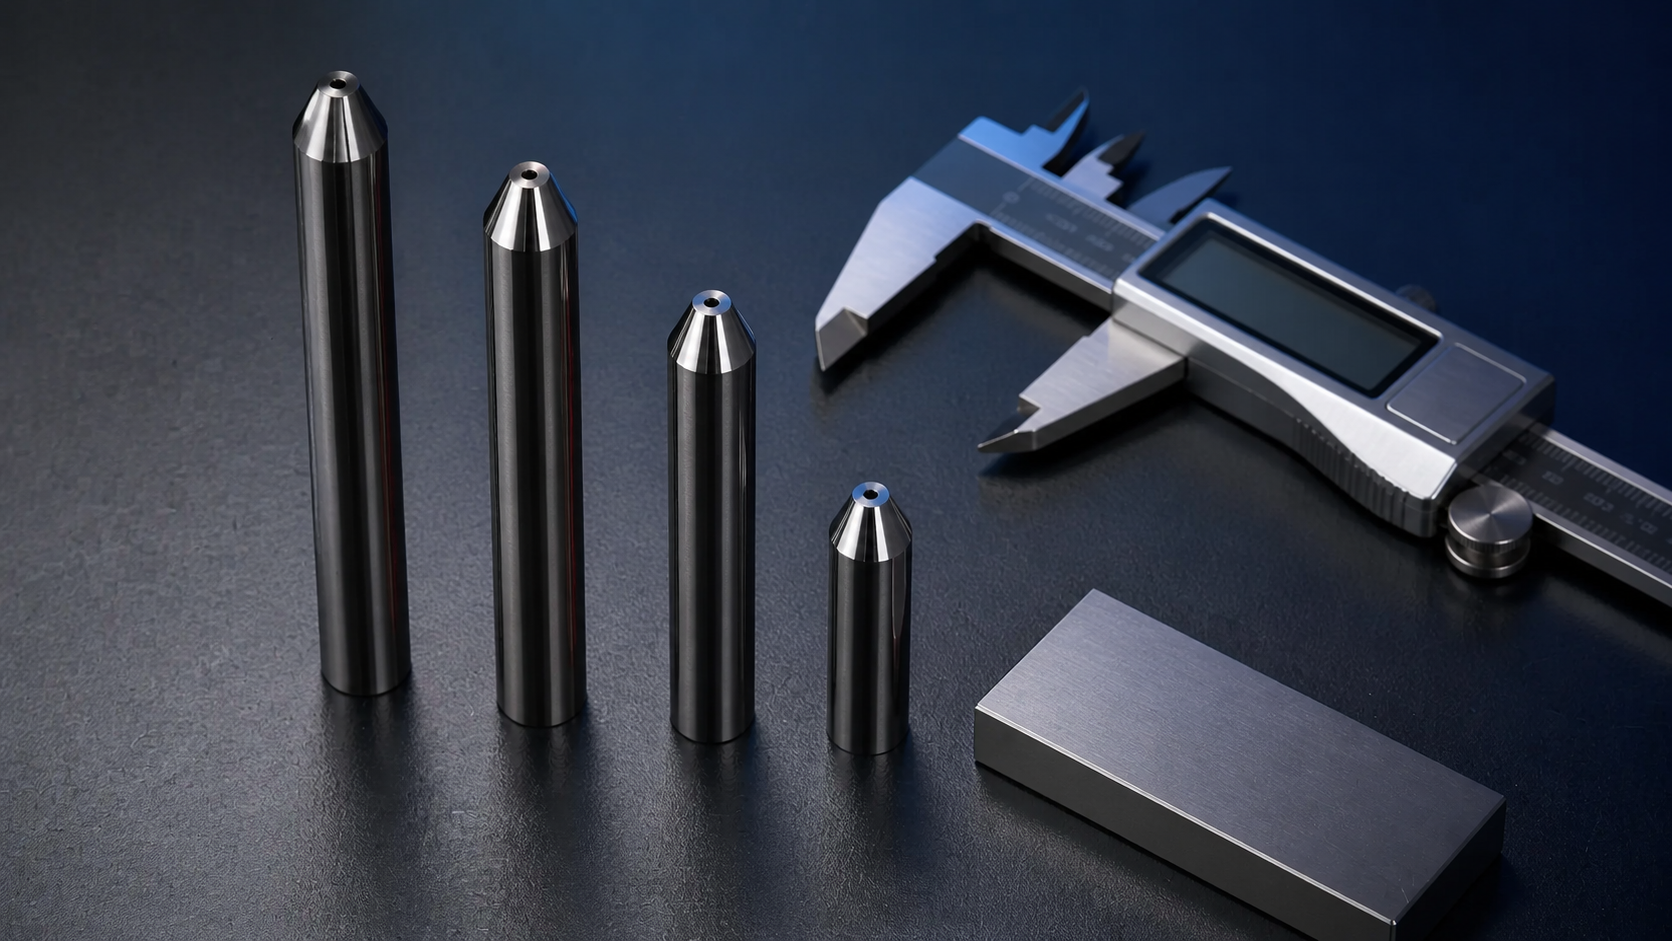
选择水刀砂管时,最常见的误区是只报一个外径,或者只比较单支价格。水刀砂管又称混砂管、水切割砂管或水刀刀头,是磨料水切割系统中直接约束混合射流的关键消耗件。内径、外径、长度、端部结构、材料和加工一致性,只要有一项不匹配,就可能造成安装困难、射流不稳或异常磨损。
一套可靠的选型流程,应从旧件和设备资料出发,先确认几何尺寸,再核对工况,最后通过同条件样品试切定型。
第一步:确认内径、外径和长度
内径决定混合射流的通过空间,也是影响切缝、砂量容纳能力和堵塞敏感度的重要尺寸。外径关系到夹持和定位,长度则影响刀头装配空间与喷嘴到工件的相对位置。
若旧砂管已经严重磨损,它的出口内径不能代表新件规格。最好保留一支未使用样品,或者提供完整型号与清晰照片给供应商核对。
- 优先查看设备说明书、原砂管标签或采购记录
- 用合适量具复核外径和总长,不要仅凭肉眼估计
- 内径较小,不宜用普通卡尺直接判断,可根据原厂规格或专业检测确认
- 记录尺寸时写明单位,避免英制与公制混淆
第二步:核对端部结构和安装方式
不同水刀刀头对砂管入口锥面、圆柱段、定位台阶和夹持方式的要求可能不同。尺寸看似接近但端部不匹配,可能导致安装不到位、密封或定位异常,甚至让射流偏离中心。
选型时建议提供设备品牌、刀头型号、现用砂管正反面照片和旧件尺寸。对于非标刀头或改造设备,还应提供装配图或实物样品,由供应商评估定制可行性。
第三步:根据工况选择内径
内径不是越小越好,也不是越大越耐用。较小内径有利于形成较窄的射流和切缝,但对砂料粒度、供砂稳定性和同轴度更敏感;较大内径通过能力更强,却可能需要重新匹配砂量、功率和切割参数。
应把宝石喷嘴、工作压力、砂料目数、砂量、切割材料和目标质量一起考虑。沿用成熟参数时,优先选择与原系统一致的内径;需要改变孔径时,应先小批量试切,不要直接批量采购。
第四步:判断材料和制造质量
多数耐磨砂管采用碳化钨基硬质合金,但相同材料名称不代表相同性能。粉末纯度、晶粒均匀性、孔隙率、烧结工艺和内孔加工都会影响磨损速度与批次稳定性。
SwayHex 现有工艺采用高纯度超精细碳化钨粉、脉冲通电加压烧结和精密加工,并通过材料指标、成品尺寸、外观与高压切割进行验证。采购方应要求供应商说明材料体系、关键检测项目和批次管理方式,而不是只接受“超耐磨”等笼统描述。
第五步:用综合成本比较寿命
使用寿命不能脱离切割条件。可靠的比较方法,是在相同设备、压力、砂料和任务下,记录稳定切割小时、切割米数、换管停机时间、返工和砂料消耗。
单支价格较低但频繁更换,未必更省钱。可以用“单支价格 ÷ 有效稳定切割小时”计算基础耗材成本,再把停机、调机和返工计入总成本。
第六步:先做1–2支样品验证
批量采购前,先进行小样测试可以有效降低适配风险。测试时不要临时改变多个参数,应建立对照:旧砂管与样品使用同一设备、同批砂料、相近材料和相同程序,记录前述指标。
询价前准备这份信息清单
资料越完整,供应商越容易给出准确建议。对于 SwayHex 水刀砂管,可根据实际设备和工况评估标准规格、超长砂管、OEM 代工或非标尺寸,并通过真实切割验证后再确定批量方案。
- 设备品牌、型号和刀头照片
- 现用砂管内径、外径、长度及端部形式
- 常用压力、砂料目数和砂量
- 主要切割材料、厚度与质量要求
- 当前砂管寿命、主要问题和目标
- 标准品、OEM 或非标定制需求